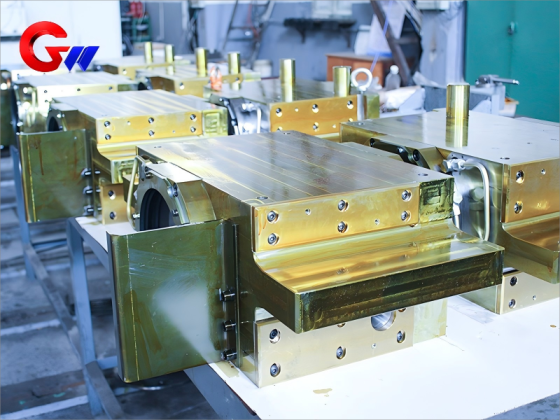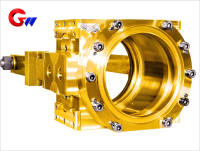
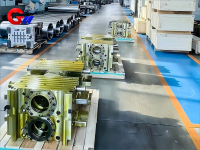
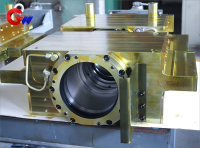
Stroj na valcovanie za studena s blokom valčekových ložísk na strane obsluhy
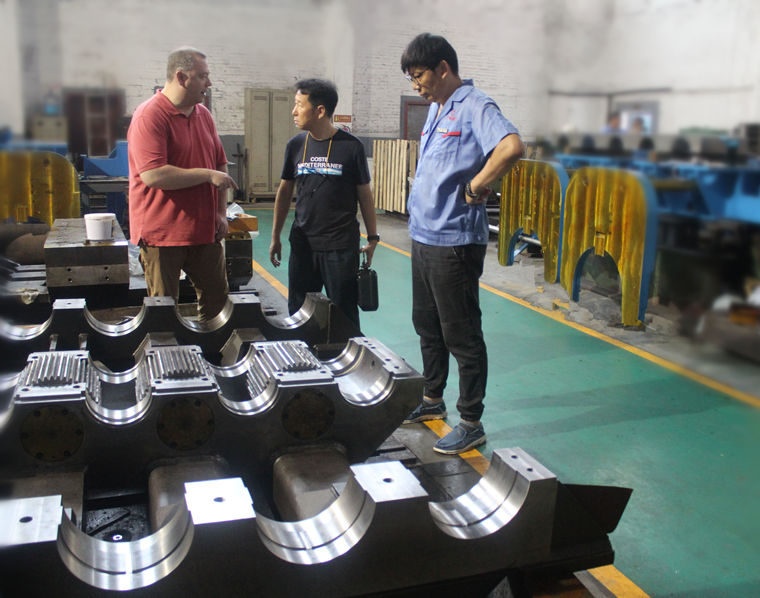
Ložiskový blok pracovných valcov na strane obsluhy je presne opracovaný nosný komponent určený pre zostavu pracovných valcov valcovne za studena. Zabezpečuje presné polohovanie ložiska, stabilnú štrukturálnu oporu a spoľahlivé zarovnanie pre prevádzku pracovných valcov za podmienok nepretržitého valcovania.
Tento komponent, určený na výrobu nehrdzavejúcej ocele, kremíkovej ocele a ultratenkých pásov, kombinuje konštrukciu z tvárnej liatiny QT600-3, riadené tepelné spracovanie, presné CNC obrábanie, vysoko presné ložiskové rozhrania, mazanie olejom a vzduchom a viacstupňové tesnenie.
Kľúčové vlastnosti
- Vysoko presné polohovanie: Radiálna hádzavosť pracovného valca riadená na ≤ 0,01 mm, čo podporuje presné valcovanie pásu.
- Efektívna výmena valcov: Integrovaný hydraulický blokovací mechanizmus s cieľovým časom výmeny valcov ≤ 10 minút.
- Regulácia vibrácií: Navrhnuté na reguláciu vibrácií pri vysokých frekvenciách v rozsahu 20 – 500 Hz so špecifikovanou amplitúdou ≤ 0,5 μm.
- Presné rozhranie ložiska: Valcovitosť otvoru ložiska kontrolovaná na ≤ 0,003 mm.
- Aplikácie pre viacero valcovní: Vhodné pre konfigurácie valcovní UC-MILL so šiestimi stupňami a dvadsaťstupňové konfigurácie valcovní Sendzimir.
Značka: GW Precision
Pôvod produktu: Luoyang, Čína
Dodacia lehota: Podľa zmluvnej dohody
Kapacita dodávok: Až 1 000 kusov ročne
- GW Precision
- Čína, Luoyang
- Zmluvné dojednanie
- Ročná kapacita je 1000 kusov
- informácie
Stroj na valcovanie za studena s blokom valčekových ložísk na strane obsluhy
Špecifikácia materiálu a tepelného spracovania
Hlavný materiál
Ten/Tá/Toblok ložiska pracovného valcaje vyrobený zTvárna liatina QT600-3, čo zodpovedáEN-GJS-600-3Materiál je vybraný pre svoju kombináciu štrukturálnej pevnosti, rozmerovej stability, tlmenia vibrácií a vhodného pomeru pevnosti k hmotnosti.
Uvedená hustota materiálu je približne7,1 g/cm³Jeho mechanické a tlmiace vlastnosti ho predurčujú na presné podopretie zostavy pracovných valcov a ložísk.valcovňa za studena.
Chemické zloženie
| Prvok | Špecifikácia |
|---|---|
| Uhlík (C) | 3,6 – 3,8 % |
| Kremík (Si) | 2,2 – 2,5 % |
| Mangán (Mn) | ≤ 0,3 % |
| Horčík (Mg) | 0,03–0,05 % |
Materiál je navrhnutý tak, aby poskytoval primeranú štrukturálnu tuhosť a zároveň prispieval k tlmeniu vibrácií počas valcovania. Špecifikovaná miera tlmenia vibrácií je≥35 %.
Pre aplikáciu na strane prevádzky je stabilita materiálu obzvlášť dôležitá, pretože nosná konštrukcia musí udržiavať relatívnu polohupracovný valec, zostava ložísk a hydraulické komponenty počas opakovaných cyklov valcovania.
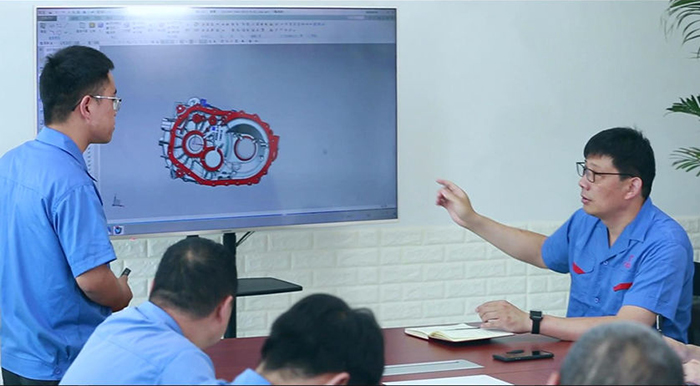
Materiály kľúčových komponentov a povrchová úprava
Rôzne funkčné oblastiložiskový blok valcovnepoužívať materiály a povrchové úpravy vybrané podľa ich prevádzkových podmienok.
| Komponent | Materiál | Liečba |
|---|---|---|
| Teleso ložiskového bloku | Tvárna liatina QT600-3 | Izotermické kalenie a spevňovanie brokovaním |
| Odolná vložka proti opotrebovaniu | GCr15SiMn | Hlboká kryogénna úprava + 20 μm tvrdý chrómový povlak |
| Tesniaci komponent | PTFE + 316L | Laserová mikrotextúra |
Telo QT600-3 tvorí hlavnú konštrukčnú časťblok ložiska pracovného valcaIzotermické kalenie a brokovanie sa aplikujú podľa špecifikovaného výrobného procesu.
Vložka odolná voči opotrebeniu je vyrobená z materiálu GCr15SiMn. Na zlepšenie prevádzkových vlastností vložky sa používa hlboká kryogénna úprava a tvrdé chrómovanie so špecifikovanou hrúbkou chrómovania...20 μm.
Tesniace komponenty sú vyrobené z PTFE a 316L. Na špecifikované tesniace plochy sa nanáša laserová mikrotextúra, ktorá podporuje požadované tesniace a prevádzkové vlastnosti.
Kombinácia týchto materiálov umožňuje, aby komponent integroval štrukturálnu podporu, odolnosť proti opotrebovaniu a tesniace funkcie v rámci toho istého...valcovňa za studenamontáž.
Proces presného tepelného spracovania GW
Izotermické kalenie
Hlavná časťblok ložiska pracovného valcaprechádza kontrolovaným procesom tepelného spracovania:
Kúrenie:900 °C × 2 hodiny
Kalenie v soľnom kúpeli:300 °C × 1 hod.
Chladenie vzduchom
Úprava rozmerovej stability
Liečba starnutia:180 °C × 24 hod.
Špecifikovaná zmena rozmeru:≤0,005 %
Tepelné spracovanie je dôležitou súčasťou výrobného procesu, pretože rozmerová stabilita priamo ovplyvňuje presnosť rozhrania ložiska a montážnych plôch.
Pre presnosťložiskový blok valcovne, nekontrolované zmeny rozmerov po obrábaní môžu ovplyvniť montáž ložiska a vzťah zarovnania medzi ložiskom,pracovný valeca štruktúru mlyna. Špecifikovaná úprava starnutím sa preto používa na zlepšenie rozmerovej stability pred konečným presným obrábaním a kontrolou.
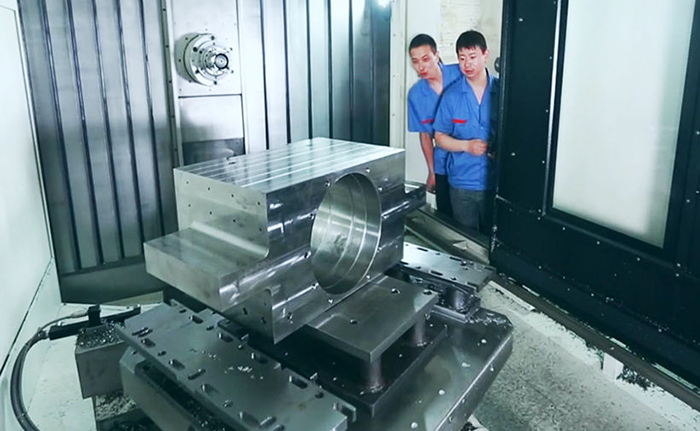
Presnosť mechanického obrábania
Rozmerová presnosť je jednou z kľúčových požiadaviek na výrobublok ložiska pracovného valcaKritické ložiskové a montážne rozhrania sa kontrolujú podľa špecifikovaných úrovní tolerancie.
Kritické rozmerové tolerancie
| Funkcia | Špecifikácia | Metóda kontroly |
|---|---|---|
| Ložiskový otvor | Φ200–400 mm, IT4 | Elektronický závitový merač + tester kruhovitosti |
| Montážna plocha hydraulického valca | Rovinnosť 0,01 mm | Optický plochý |
| Otvor pre polohovací kolík | H6 | Súradnicový merací stroj |
| Valcovitosť otvoru ložiska | ≤0,003 mm | Presná rozmerová kontrola |
| Vertikálna poloha inštalačnej plochy | ≤0,005 mm/100 mm | Presná rozmerová kontrola |
Otvor ložiska je kritickým rozhraním medzipracovný valeczostavy ložiska a nosnej konštrukcie. Požiadavka na valcovitosť≤0,003 mmje špecifikované tak, aby sa zachovali požadované geometrické podmienky.
Montážna plocha hydraulického valca má požiadavku na rovinnosť0,01 mm, pričom otvory pre polohovacie kolíky sú vyrobené s toleranciou H6.
Vertikálnosť každej inštalačnej plochy je kontrolovaná tak, aby≤0,005 mm/100 mmTieto ovládacie prvky pomáhajú udržiavať inštalačný vzťah komponentu v rámcivalcovňa za studena.
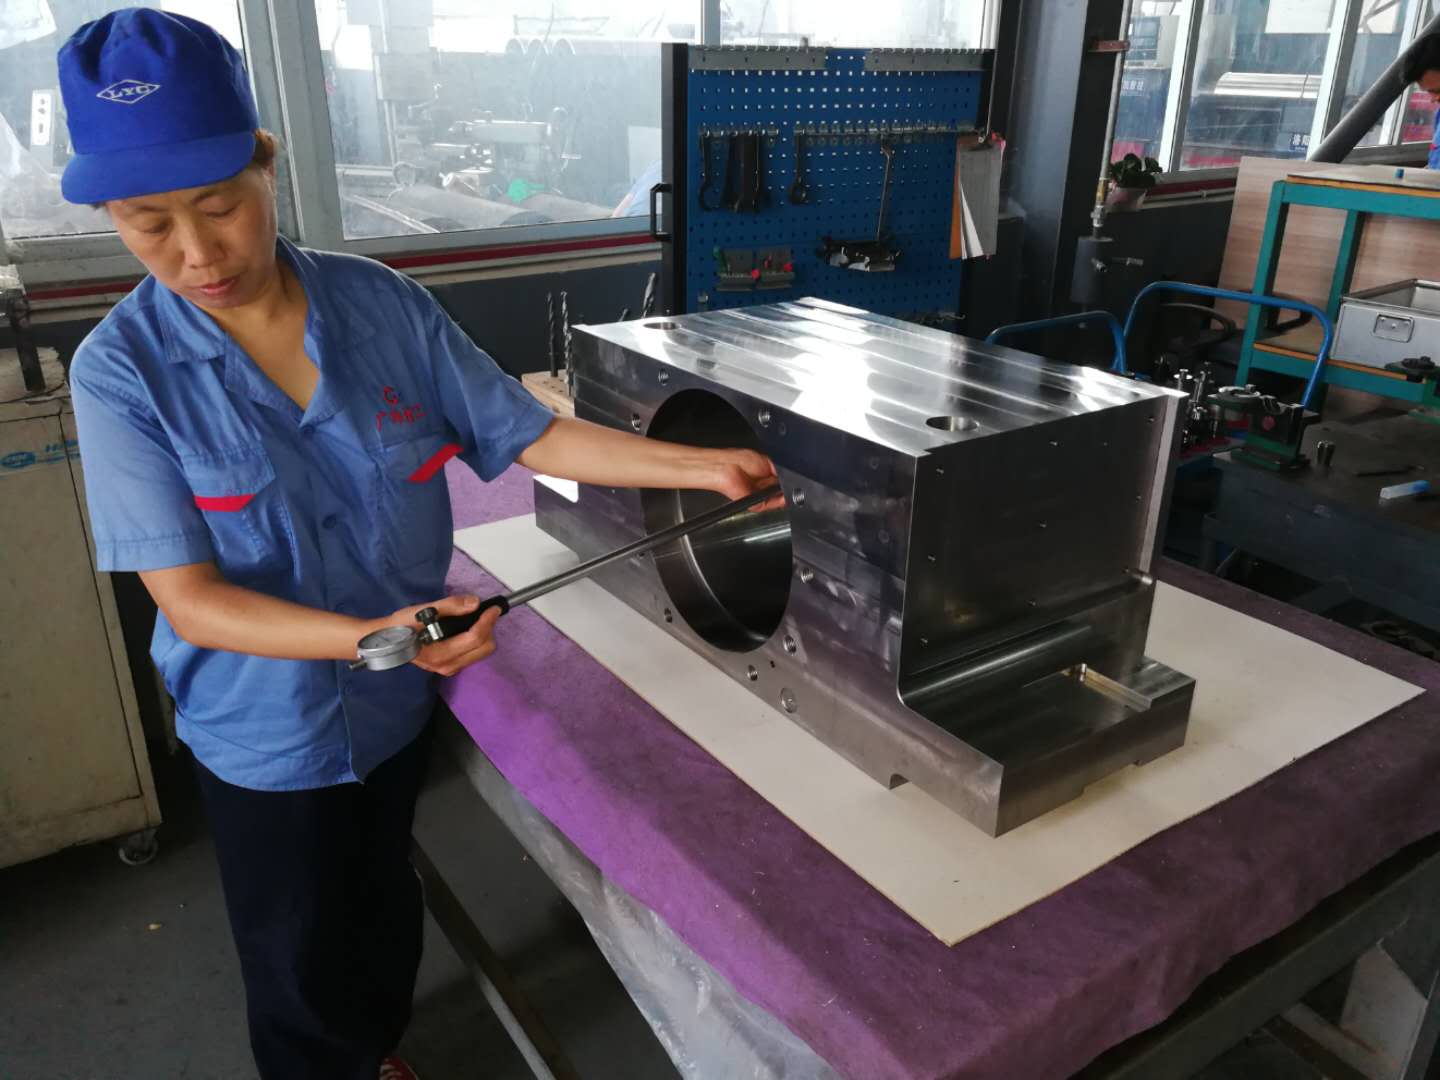
Mazací systém
Ten/Tá/Toblok ložiska pracovného valcapoužíva systém mazania olej-vzduch na riadené dodávanie maziva do prevádzkovej oblasti súvisiacej s ložiskom.
Mazanie olejom a vzduchom
Mazivo:Syntetický esterový olej ISO VG 68 s prísadou MoS₂
| Parameter | Špecifikácia |
|---|---|
| Objem oleja | 0,05 ml/čas |
| Tlak vzduchu | 0,4–0,6 MPa |
| Frekvencia | 2–5 Hz |
| Úprava | Automaticky sa nastavuje podľa rýchlosti valcovania |
Systém olej-vzduch zabezpečuje kontrolované mazanie počas nepretržitej prevádzky. Frekvencia mazania sa dá automaticky nastaviť podľa rýchlosti valcovania, čo pomáha udržiavať vhodný stav mazania aj pri meniacich sa výrobných podmienkach.
V prípade zostavy na strane obsluhy prispieva stabilné mazanie k spoľahlivej prevádzke ložiskového rozhrania a podporuje požiadavky na nepretržitú prevádzkuvalcovňa za studena.
Použitie vo valcovniach za studena
Prevádzková stranablok ložiska pracovného valcaje určený pre zariadenia na valcovanie za studena používané pri výrobe nehrdzavejúcej ocele, kremíkovej ocele a ultratenkých pásov.
Šesťstupňová UC-MLÝNKA
Komponent je možné použiť v konfiguráciách šesťstupňovej UC-MILL na valcovanie nehrdzavejúcej ocele a kremíkovej ocele.
Špecifikovaná hrúbka valcovania:
0,1–2,0 mm
Usporiadanie podpery na strane obsluhy poskytuje potrebné rozhranie pre polohovanie pracovných valcov a inštaláciu ložísk v tomto typevalcovňa za studena.
Valcovňa Sendzimir s dvadsiatimi výškami
Komponent sa dá použiť aj pre aplikácie valcovne Sendzimir s dvadsaťvýškou, ktoré zahŕňajú ultratenké pásy.
Špecifikovaná hrúbka valcovania:
0,02–0,2 mm
Požiadavky na presnosť pri výrobe ultratenkých pásov kladú mimoriadny dôraz na zarovnanie ložísk, rozmerovú stabilitu, kontrolu vibrácií a presné polohovanie...pracovný valec.
Kontrola kvality
Spoločnosť GW Precision uplatňuje procesnú kontrolu kvality počas celej výrobyblok ložiska pracovného valca, vrátane prípravy materiálu, tepelného spracovania, CNC obrábania, presnej kontroly, čistenia a konečného dodania.
Kritické rozmery sa kontrolujú pomocou vhodného meracieho zariadenia vrátane elektronických meradiel, zariadení na kontrolu kruhovitosti, optickej kontroly plochosti a súradnicových meracích strojov.
Zvláštna pozornosť sa venuje ložiskovým otvorom, polohovacím otvorom, montážnym plochám, geometrickým toleranciám a iným funkčným rozhraniam.
Dokončenéložiskový blok valcovnesa pred záverečnou kontrolou očistí a zbaví otrepov. Kontrolná dokumentácia sa vypracuje podľa platných výrobných a zmluvných požiadaviek.
Prostredníctvom kontrolovaného výberu materiálu, tepelného spracovania, presného obrábania, kontroly rozmerov, návrhu mazania a konfigurácie tesnení spoločnosť GW Precision poskytuje komponenty na podporu ložísk na strane prevádzky pre náročné...valcovňa za studenaaplikácie.
E-MAIL:guangwei@gwspool.com