Prispôsobené oceľové puzdro 35CrMoV z hliníkového pásového mlyna
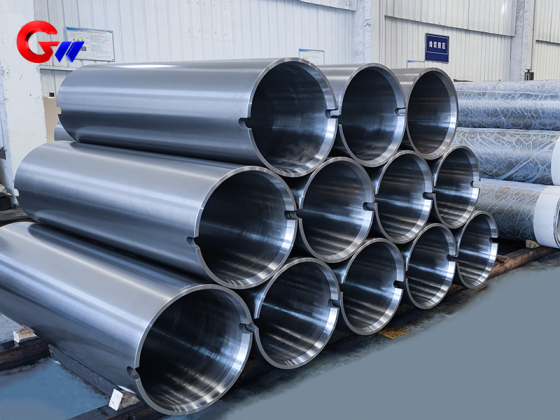
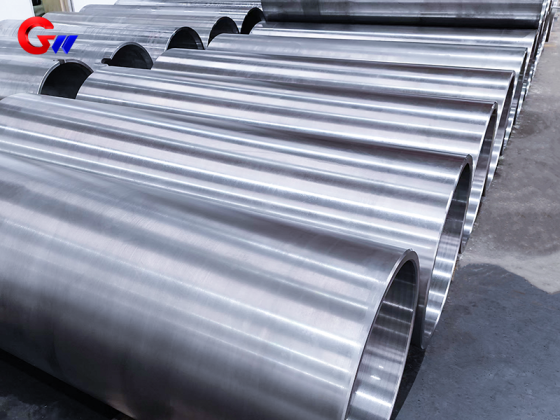
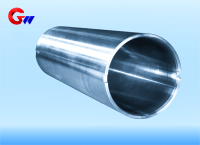
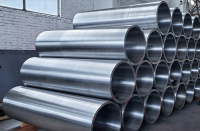
Oceľové puzdro 35CrMoV sa široko používa vo valcovaní hliníkových fólií, hliníkových plechov, fólií z nehrdzavejúcej ocele a pásov. Pre vysoko presné valcovacie zariadenia sú dôležitými výkonnostnými požiadavkami sústrednosť puzdra, dynamická vyváženosť a rozmerová stabilita. Polotovar oceľového puzdra 35CrMoV vyrobený spoločnosťou GW Precision Technology sa vyrába odstredivým odlievaním, čo poskytuje vhodnú východiskovú štruktúru pre následné tepelné spracovanie, presné obrábanie a povrchové inžinierstvo.
- GW Precision
- Čína, Luoyang
- Zmluvné ustanovenie
- Ročná kapacita oceľovej cievky je 4000 kusov
- informácie
Prispôsobené oceľové puzdro 35CrMoV z hliníkového pásového mlyna
Ten/Tá/ToOceľové puzdro 35CrMoV pre valcovne hliníkových pásovje prispôsobený vysokopevnostný a oteruvzdorný komponent vyvinutý pre valcovacie zariadenia vyžadujúce vysokú rozmerovú presnosť, stabilnú rotáciu a vysokú kvalitu povrchu. Oceľové puzdrá používané pri valcovaní hliníkových fólií, hliníkových plechov, fólií z nehrdzavejúcej ocele a pásov sú vystavené mechanickému zaťaženiu, tepelným účinkom, valcovaciemu oleju a relatívnemu mikropohybu. Preto je potrebné vo výrobnom procese brať do úvahy materiálové vlastnosti, sústrednosť, dynamickú rovnováhu, tvrdosť povrchu a rozmerovú stabilitu.
Ten/Tá/ToPolotovar z ocele 35CrMoV vyrobený spoločnosťou GW Precision Technology sa získava odstredivým odlievaním.Odstredivo odlievaný polotovar poskytuje základ pre následné tepelné spracovanie, obrábanie a povrchové úpravy. Hotový obal je možné prispôsobiť podľa rozmerov a technických požiadaviek valcovacieho zariadenia zákazníka na hliníkové pásy.
Použitie vo valcovniach hliníkových pásov
V šesťvalcových a dvanásťvalcových valcovniach sa môže použiť prispôsobená oceľová objímka 35CrMoV v spojení s medziľahlými alebo nosnými valcami. Jednou z jej hlavných funkcií je spevniť podopretie valcov a odolávať radiálnej ohybovej sile vznikajúcej počas valcovania hliníkového pásu. Uvedené aplikačné údaje naznačujú typický rozsah zaťaženia300 – 600 MPa.
Pre vysokorýchlostné valcovacie zariadenia je dôležité aj udržiavanie rozmerovej a dynamickej presnosti. Pri valcovacích rýchlostiach približne10–25 m/s, objímka je navrhnutá tak, aby podporovala kontrolu kolísania medzery medzi valcami≤0,005 mmTáto požiadavka kladie mimoriadny dôraz na sústrednosť, presnosť obrábania a dynamickú vyváženosť.
Puzdro sa tiež podieľa na tepelnom manažmente počas valenia. Valivé trenie vytvára teplo a okamžitá teplota v kontaktnej ploche môže dosiahnuť približne200 – 250 °CMateriál a povrch musia preto zostať stabilné pri opakovanom tepelnom a mechanickom zaťažení.
Pracovné podmienky pri valcovaní hliníka
Valcovanie hliníka vytvára špecifické požiadavky na výkon oceľových puzdier. Na pracovnom povrchu sa môžu prilepiť hliníkové triesky alebo častice materiálu, preto sa v dodanej technickej špecifikácii vyžaduje tvrdosť povrchu≥HRC45na zlepšenie odolnosti voči priľnavosti a opotrebovaniu povrchu.
Puzdro môže tiež pracovať v prostredí valcovacieho oleja na báze emulzie s pH približne8–10Odolnosť proti korózii sa preto zohľadňuje pri návrhu povrchového inžinierstva, najmä tam, kde je povrch objímky vystavený valivej kvapaline dlhší čas.
Ďalším dôležitým faktorom je mechanické zaťaženie. Aplikačné údaje špecifikujú viac ako10 zaťažovacích cyklov, čo naznačuje vysokú požiadavku na únavovú životnosť puzdra. Okrem toho môže na dosadacej ploche ložiska dôjsť k opotrebeniu v dôsledku mikropohybu so špecifikovanou relatívnou posuvnou hodnotou<50 μmPuzdro preto vyžaduje kombináciu štrukturálnej pevnosti, povrchovej tvrdosti a odolnosti voči opotrebeniu spôsobenému mikropohybom.
Výber materiálu 35CrMoV
Rukáv používaOceľ 35CrMoV, vybraný pre svoju kombináciu pevnosti, húževnatosti, odolnosti voči opotrebovaniu a vhodnosti na tepelné spracovanie.
Typické chemické zloženie dodávané pre tento materiál je:
C: 0,32 – 0,38 %
Cr: 1,0–1,3 %
Približne: 0,4–0,6 %
V: 0.1–0.2%
Vanád sa pridáva za vznikuKarbidy typu MCa zjemniť štruktúru zŕn. Uvedené materiálové údaje naznačujú zjemnenú veľkosť zŕn zodpovedajúcuASTM triedy 10–12.
Po kalení a popúšťaní je špecifikovaná pevnosť v ťahu≥1100 MPaÚdaje o materiáli tiež špecifikujú lomovú húževnatosťKIC ≥90 MPa·m¹/²Pre podmienky zvýšenej teploty je miera zachovania medze klzu špecifikovaná akoššššš85 % pri 300 °C.
Tieto vlastnosti poskytujú materiálový základ pre oceľové puzdro vystavené opakovanému mechanickému zaťaženiu, tepelným vplyvom a povrchovému opotrebovaniu počas vysokorýchlostného valcovania.
Tepelné spracovanie a rozmerová stabilita
Hlavný proces tepelného spracovania zahŕňakalenie a popúšťanie.
Pre kalenie je špecifikovaný proces890 °C × 2 hodiny, po ktorom nasleduje striedavé chladenie voda-vzduch. Proces popúšťania je580 °C × 3 hodiny, s chladením olejom špecifikovaným na zabránenie druhého typu krehkosti pri popúšťaní.
Rozmerová stabilita sa ďalej rieši dodatočnými procesmi úpravy. Dodané procesné údaje špecifikujúkryogénne spracovanie pri teplote -196 °C počas 24 hodín, so zvyškovým austenitom kontrolovaným na<3 %.
Následnéčas ošetrenia pri 200 °C × 8 hsa používa na odstránenie procesného napätia. Tieto úpravy sú určené na zlepšenie rozmerovej stability a zníženie vplyvu zvyškového napätia na hotové oceľové puzdro.
Povrchové spevnenie a ochrana proti korózii
Povrchové inžinierstvo je možné aplikovať podľa požadovaných pracovných podmienok. Dodávané možnosti spevňovania zahŕňajúiónová nitridáciaalaserové kalenie.
Pre iónovú nitridáciu je špecifikovaná hrúbka bielej lesklej vrstvy20–30 μm, s povrchovou tvrdosťouHV1100–1300Táto vysoká povrchová tvrdosť môže zlepšiť odolnosť voči opotrebovaniu a poškodeniu mikropohybom.
Laserové kalenie môže poskytnúť kalený pás so šírkou5–8 mma stvrdnutú hĺbku1,2–1,5 mmTento proces je možné zvoliť tam, kde je potrebné lokálne spevnenie povrchu.
Pre ochranu proti korózii sú k dispozícii voliteľné možnostiKompozitná liečba soľným kúpeľom QPQa nanokompozitný povlak. Úprava QPQ je špecifikovaná na zabezpečenie odolnosti proti korózii2–3-krát vyššia ako pri chrómovaníNanokompozitný povlak, ako napríkladTiAlN + MoS₂možno použiť aj so špecifikovaným koeficientom trenia<0,1.
Proces inžinierstva kompozitných povrchov
Pre aplikácie vyžadujúce viacero charakteristík povrchového výkonu pozostáva dodávaný proces kompozitnej výstuže zo štyroch fáz:
A. Pieskovanie, úroveň Sa3.0 → B. Iónová nitridácia → C. Laserová textúra → D. Magnetrónové naprašovanie
Konečný náter môže použiťViacvrstvová štruktúra CrN/AlCrNs celkovou hrúbkou náteru8–10 μmŠpecifikovaná spojovacia sila je≥80 N, merané poškriabaním.
Táto metóda povrchového inžinierstva kombinuje prípravu povrchu, nitridáciu, laserovú textúru a fyzikálne nanášanie par na zlepšenie stavu pracovného povrchu oceľového puzdra. Konkrétnu kombináciu úprav je možné zvoliť podľa aplikácie valcovania a požadovaných vlastností proti opotrebovaniu a korózii.
Požiadavky na presnosť oceľových objímok
Pre zariadenia na valcovanie hliníkových pásov a fólií je sústrednosť objímky a dynamická rovnováha kritická, pretože objímka pracuje ako súčasť rotujúcej zostavy. Pri rýchlostiach valcovania10–25 m/s, odchýlky v sústrednosti alebo dynamickej rovnováhe môžu ovplyvniť rotačnú stabilitu a kontrolu medzery medzi valcami.
Spoločnosť GW Precision Technology preto považuje proces výroby polotovarov, tepelné spracovanie, rozmerovú stabilitu, presné obrábanie a povrchové inžinierstvo za prepojené fázy, a nie za nezávislé operácie.
Odstredivo odlievaný polotovar poskytuje počiatočný tvar komponentu, zatiaľ čo následné tepelné spracovanie a obrábanie vytvárajú požadovaný mechanický a geometrický stav.
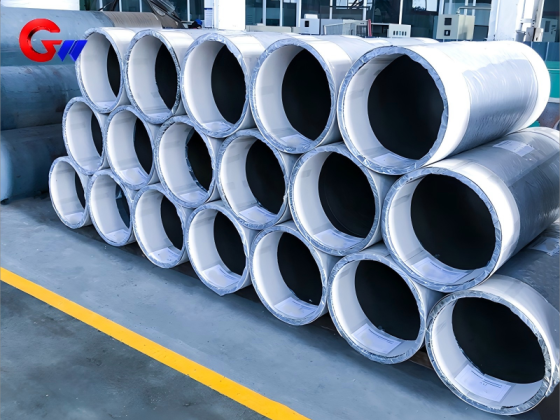
FináleOceľové puzdro 35CrMoVje možné vyrobiť podľa výkresov zákazníka a požiadaviek aplikácie pre zariadenia na valcovanie hliníkových pásov. Výber materiálu, tepelné spracovanie, spevnenie povrchu a povrchovú úpravu je možné kombinovať podľa požadovaného prevádzkového prostredia.
Výroba na mieru spoločnosťou GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.sa nachádza na západnej strane okresu Jianxi v meste Luoyang a oceľové objímky sú jednou z hlavných produktových kategórií spoločnosti.
Spoločnosť GW Precision Technology vyrába oceľové puzdrá na mieru pre priemyselné valcovacie aplikácie.Oceľové puzdro 35CrMoVVýrobný postup môže zahŕňať odstredivé odlievanie polotovaru, kalenie a popúšťanie, úpravu na dosiahnutie rozmerovej stálosti, presné obrábanie a povrchové inžinierstvo.
Produkt je určený na valcovanie hliníkových fólií, hliníkových plechov, fólií z nehrdzavejúcej ocele a pásov, kde sa vyžaduje vysoká pevnosť, odolnosť proti opotrebovaniu, súososť, dynamická vyváženosť a povrchové vlastnosti. Kombináciou materiálových charakteristíkOceľ 35CrMoVVďaka tepelnému spracovaniu a povrchovému inžinierstvu špecifickému pre danú aplikáciu je možné puzdro konfigurovať pre rôzne valcovacie zariadenia a pracovné podmienky.