Prispôsobené oceľové puzdro 35CrMoV pre valcovací stroj za studena
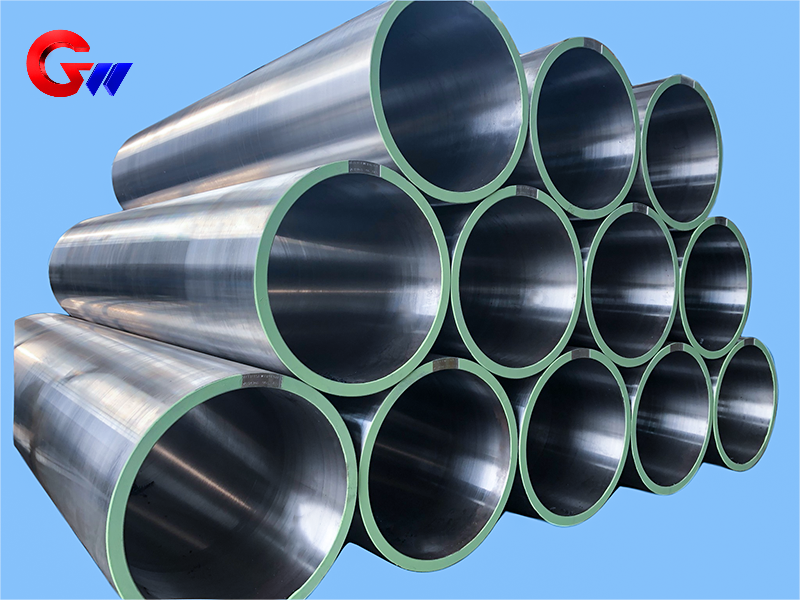
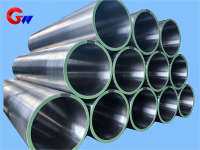
Oceľové puzdro 35CrMoV pre valcovacie trate za studena je zákazkový vysokopevnostný komponent na prenos sily, podopretie valcov a presné polohovanie vo valcovacích zariadeniach za studena. Špecifikácia puzdra je Φ502 × Φ560 × 1700 mm. V kalené a popúšťané podmienky dodávané mechanické vlastnosti zahŕňajú pevnosť v ťahu 900 – 1100 MPa, medzu klzu 750 – 950 MPa, predĺženie ≥12 %, energiu nárazu ≥50 J pri izbovej teplote, tvrdosť HRC 28 – 35 a zmrštenie v priereze ≥45 %. Puzdro sa vyrába riadeným kovaním, presným obrábaním, tepelným spracovaním, spevňovaním povrchu a kontrolnými procesmi.
- GW Precision
- Čína, Luoyang
- Zmluvné ustanovenie
- Ročná kapacita oceľovej cievky je 4000 kusov
- informácie
 Prispôsobené oceľové puzdro 35CrMoV pre valcovňu za studena
Ten/Tá/ToOceľové puzdro 35CrMoV pre valcovacie trate za studenaje mechanický komponent na mieru určený na prenos sily, podopretie valcov, polohovanie a stabilnú prevádzku v zariadeniach na valcovanie za studena. Puzdro je vyrobené zOceľ 35CrMoVa má určenú veľkosťΦ502 × Φ560 × 1700 mm.
Počas valcovania za studena je objímka vystavená valcovému krútiacemu momentu, radiálnej valcovacej sile, vibráciám, rázovému zaťaženiu, klznému treniu a zmenám teploty. Preto je potrebné jej materiálové vlastnosti, súososť, valcovitosť, rozmerovú presnosť, tvrdosť povrchu a dynamickú rovnováhu kontrolovať podľa požiadaviek valcovne.
Mechanické vlastnosti ocele 35CrMoV
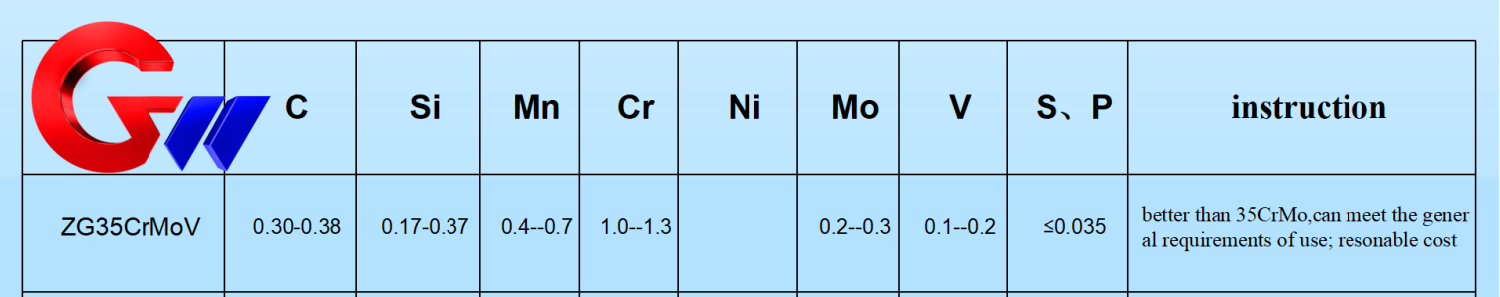
Uvedené údaje o mechanických vlastnostiach platia preOceľ 35CrMoV v kalenom a popúšťanom stavekalením a následným popúšťaním pri vysokej teplote.
Typické hodnoty výkonu sú:
Pevnosť v ťahu: 900–1100 MPa, testované podľa GB/T 228.1 (ISO 6892)
Medza klzu: 750–950 MPa
Predĺženie: ≥12%, s mernou dĺžkou 5d, kde d je priemer vzorky
Energia nárazu: ≥50 J pri izbovej teplotepodľa GB/T 229 (ISO 148)
Tvrdosť: HRC 28–35v kalení a popúšťaní podľa GB/T 230.1
Zmršťovanie v priereze: ≥45%
Tieto vlastnosti poskytujú kombináciu pevnosti, húževnatosti a odolnosti voči deformácii pre oceľové puzdro pracujúce pri opakovanom mechanickom zaťažení v zariadeniach na valcovanie za studena.
Porovnanie materiálov
V porovnaní s inými Cr-Mo legovanými oceľami používanými na výrobu oceľových puzdier,35CrMoVposkytuje vyváženú kombináciu pevnosti a odolnosti.
Pre porovnanie materiálov uvádza nasledujúce typické hodnoty:
| Materiál | Obsah uhlíka | Obsah vanádu | Pevnosť v ťahu | Hlavné charakteristiky |
|---|---|---|---|---|
| 35CrMoV | 0,32 – 0,40 % | 0,10 – 0,20 % | 900 – 1100 MPa | Komplexná pevnosť a húževnatosť, relatívne nízke náklady |
| 42CrMo | 0,38 – 0,45 % | — | 1000 – 1200 MPa | Vyššia pevnosť, ale o niečo nižšia húževnatosť |
| 34CrNiMo6 | 0,30 – 0,38 % | — | 1000 – 1300 MPa | Vysoká húževnatosť a odolnosť proti únave, vrátane niklu |
Výber 35CrMoV poskytuje praktickú rovnováhu medzi mechanickým výkonom a výrobnými nákladmi pre oceľové puzdrá na mieru pre valcovanie za studena.
Funkcia vo valcovniach za studena
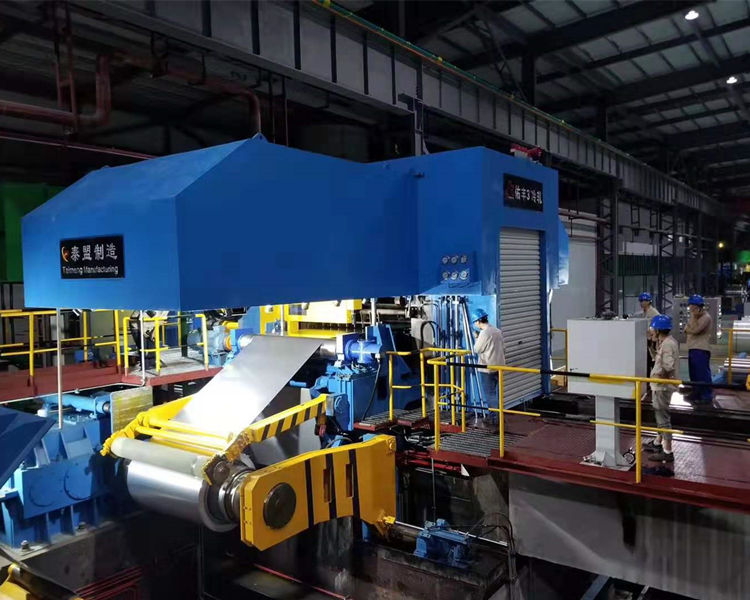
PrispôsobenéOceľové puzdro 35CrMoVvykonáva niekoľko funkcií vo valcovni za studena.
Po prvé, poskytujeprenos sily a podporaPuzdro spája valcovňu a prevodový hriadeľ a prenáša valcovací krútiaci moment, ktorý môže dosiahnuť2000 kN·m alebo viaca odoláva radiálnym valivým silám v rozsahu približne500 – 3 000 tonpodľa dodaných údajov aplikácie.
Po druhé, rukáv poskytujepresné polohovanieŠpecifikovaná súososť medzi valcovňou a prevodovým systémom je≤0,02 mmUdržiavanie tohto vzťahu pomáha znižovať problémy súvisiace so zarovnaním, ako sú odchýlky pásu a nerovnomerná hrúbka pásu.
Po tretie, rukáv prispieva kodolnosť voči únave a tlmenie vibráciíZariadenia na valcovanie za studena môžu byť vystavené vibráciám a nárazom vrátane dynamických síl spôsobených náhlymi zmenami prietoku. Objímka preto potrebuje dostatočnú pevnosť a húževnatosť, aby odolala opakovanému zaťaženiu.
Odolnosť proti opotrebovaniu a tepelná stabilita
Kontaktná plocha medzi oceľovým puzdrom a ložiskovými alebo valčekovými komponentmi môže byť vystavená dlhodobému klznému treniu. Dodaná technická požiadavka špecifikuje tvrdosť povrchuHRC 50–55pre kontaktnú plochu na zlepšenie odolnosti proti opotrebovaniu.
Zariadenia na valcovanie za studena zvyčajne pracujú pri približne60 – 120 °Cza dodaných údajov o prevádzkových podmienkach. Puzdro si musí pri týchto teplotách zachovať rozmerovú presnosť a jeho charakteristiky tepelnej rozťažnosti musia byť kompatibilné so systémom valcovne.
Kombinácia húževnatosti jadra a povrchového spevnenia umožňuje oceľovému puzdru splniť rôzne požiadavky medzi vnútornou štruktúrou materiálu a pracovnou kontaktnou plochou.
Kovanie a príprava polotovarov
Výrobný proces začína prípravou polotovaru. Dodávaný proces špecifikuje použitieOceľové ingoty ESRna dosiahnutie čistejšieho stavu materiálu, sS a P kontrolované na ≤0,015 %.
Polotovar sa vytvorí cezviacsmerové kovanie pri teplote 1100 – 850 °C, s kovacím pomerom≥4Tento proces kovania má za cieľ odstrániť chyby súvisiace s odlievaním a zlepšiť vnútornú štruktúru materiálu.
Po kovaní sa polotovar okamžite normalizuje na880 °C × 2 hodinyNormalizácia sa používa na zjemnenie štruktúry zŕn a vytvorenie vhodného stavu pre následné obrábanie a tepelné spracovanie.
Presné obrábanie
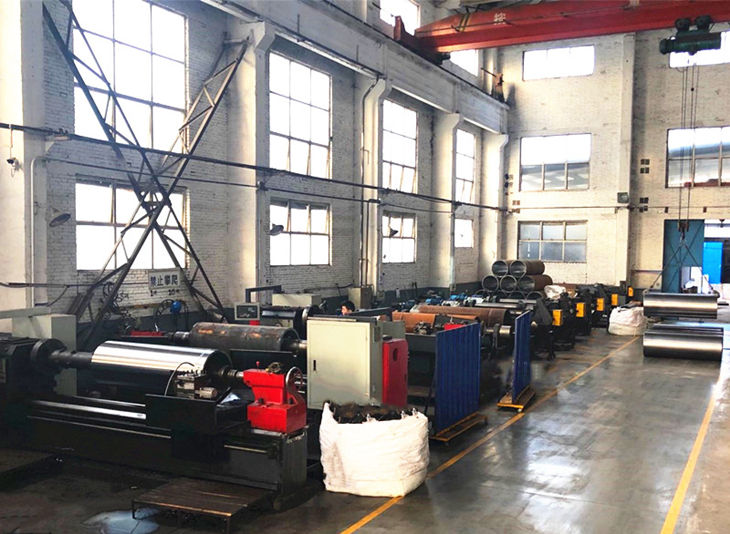
Po kovaní a predbežnom tepelnom spracovaní sa oceľová objímka podrobí hrubému a polopresnému obrábaniu.
Počas hrubého obrábania sa vonkajší priemer a čelné plochy opracujú sústruhom, pričom sa ponechá prídavok na obrábanie2–3 mmVykonáva sa aj vŕtanie a rezanie závitov so špecifikovanou presnosťou závitu6H.
Pre vnútorný chladiaci kanál sa používa hlboké vŕtanie. Dodaná požiadavka špecifikuje priemer otvoruΦ15 ±0,2 mma priamosť≤0,1 mm/m.
Vnútorný otvor sa potom vyvŕta doPresnosť IT7s valcovitosťou riadenou na≤0,01 mmTieto obrábacie operácie vytvárajú geometrický základ pre následné procesy presného brúsenia a honovania.
Tepelné spracovanie a povrchové spevnenie
Hlavný proces tepelného spracovania oceľového puzdra 35CrMoV jekalenie a popúšťanie pri vysokých teplotách.
Špecifikovaný proces kalenia je850 °C s následným chladením olejom, po ktorom nasleduje popúšťanie pri vysokej teplote pri550 °C × 4 hodinyVýsledná tvrdosť je špecifikovaná naHRC 28 – 32, pričom sa zachová požadovaná tuhosť jadra.
Pre pracovnú plochu,iónová nitridáciaje možné použiť. Špecifikovaná tvrdosť povrchu je≥HV900s hĺbkou nitridovanej vrstvy0,3–0,5 mmPodľa poskytnutých údajov môže táto úprava zvýšiť odolnosť proti opotrebovaniu približne opäťkrát.
Prípadne,laserové kaleniemožno použiť na selektívne spevnenie kontaktného povrchu. Špecifikovaná tvrdosť po laserovom kalení jeHRC 55–60s riadenou deformáciou<0,03 mm.
Presné brúsenie a kontrola
Po tepelnom spracovaní a povrchovom spevnení sa oceľová objímka podrobí presnému obrábaniu. ACNC valcová brúskasa používa na presné brúsenie s rozmerovou toleranciou kontrolovanou na±0,005 mma drsnosť povrchuRa ≤0,4 μm.
Vnútorný otvor sa ďalej opracováva honovaním, pričom sa kontroluje kruhovitosť.≤0,005 mm.
Inšpekcia zahŕňaultrazvukové testovaniepodľa dodanéhoEN 10228-3štandard, bez chýb väčších akoΦ1 mmZvyškové napätie je možné skontrolovať aj pomocouMetóda röntgenovej difrakcie, pričom zadaná vrstva tlakového napätia dosahuje≥0,2 mm.
Tieto kontrolné postupy poskytujú dodatočnú kontrolu vnútornej kvality materiálu, presnosti obrábania a zvyškového napätia v hotovom oceľovom puzdre.
Vyhradené zariadenie na vŕtanie otvorov
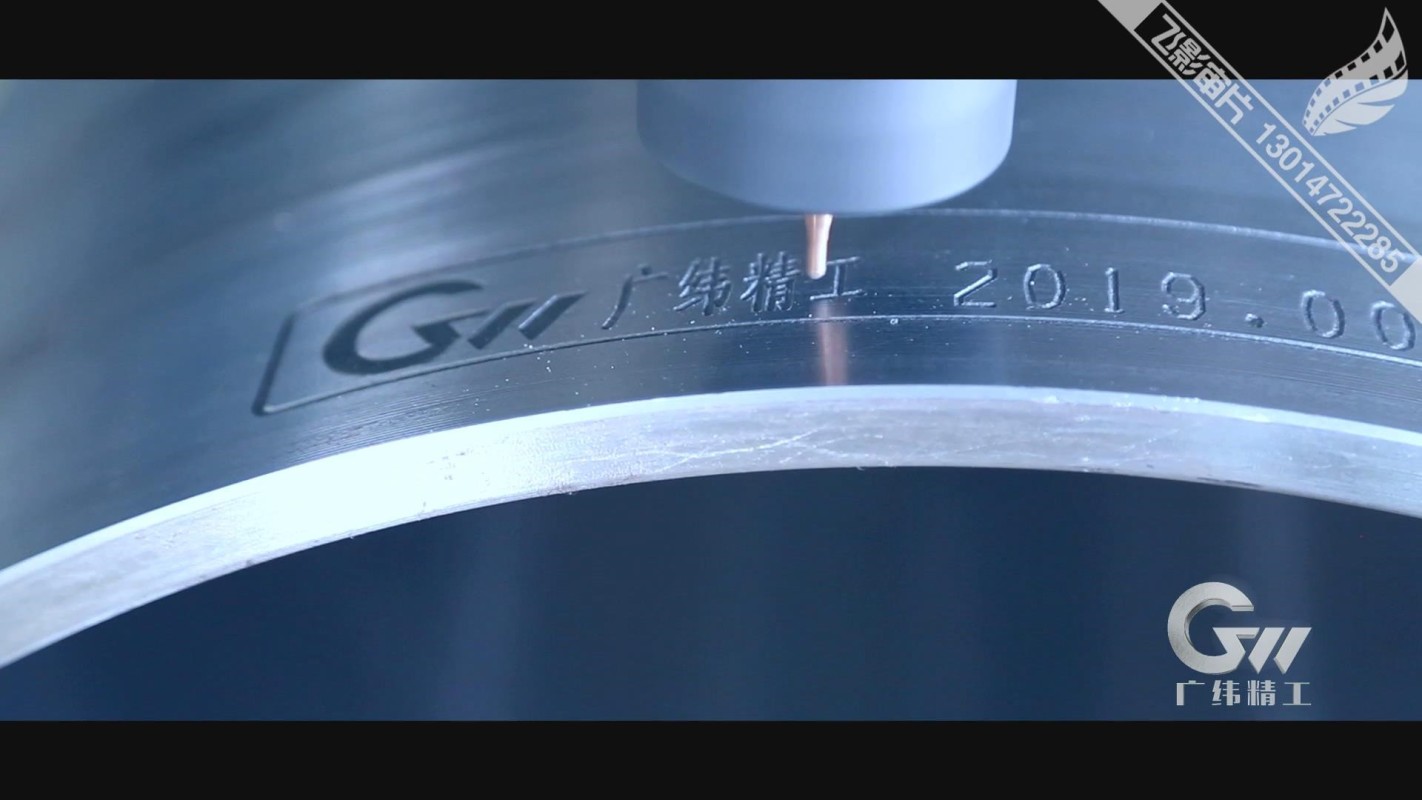
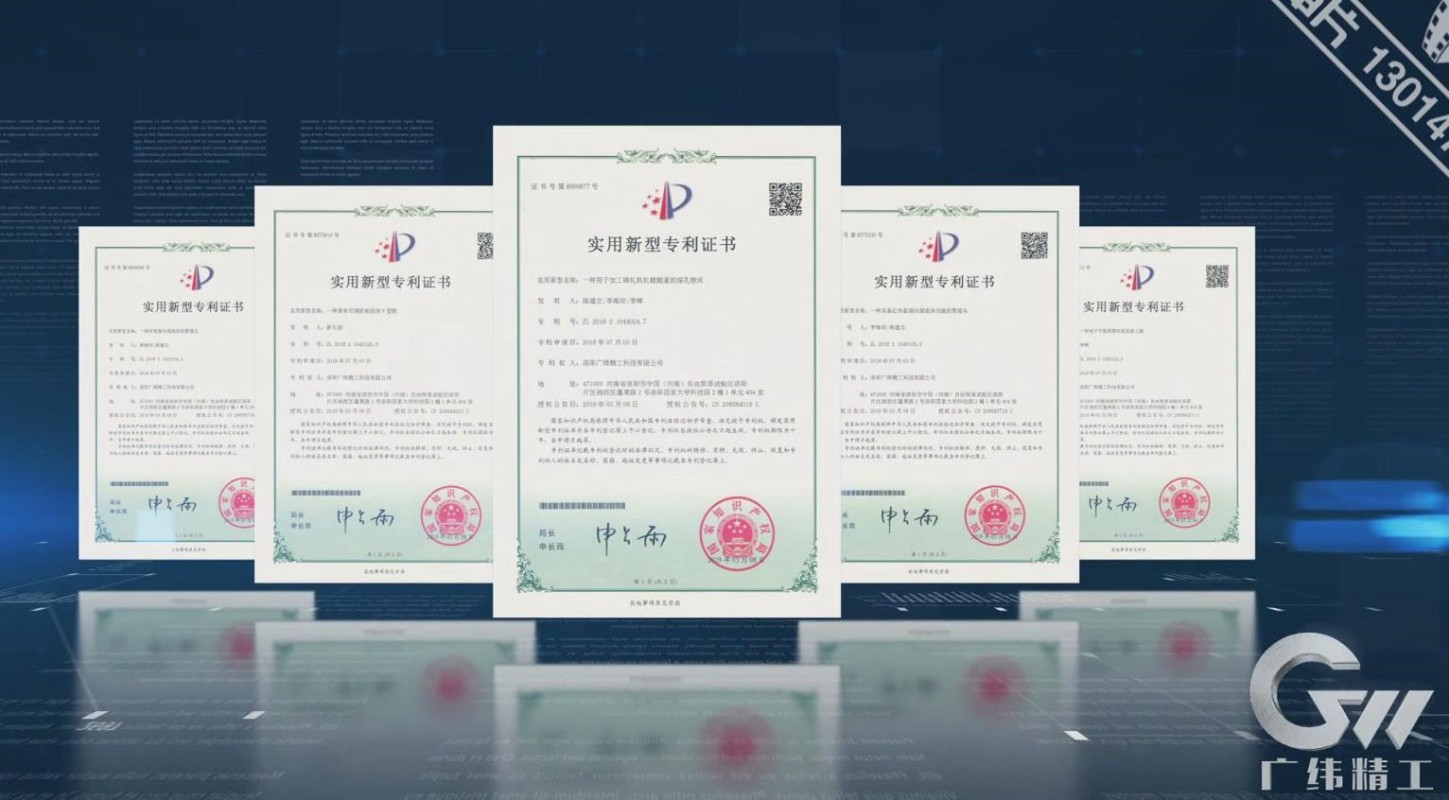
GW Precision Technology používanezávisle vyvinutý špecializovaný vŕtací stroj na otvoryna spracovanie oceľových objímok. Zariadenie bolo vyvinuté a preskúmané spoločnosťou a získalonárodný patent.
Stroj je navrhnutý s dobrou tuhosťou, obrábacou konštrukciou s bezspätným upnutím a vysokou presnosťou obrábania. Vďaka neustálemu zlepšovaniu zariadení a výrobného procesu vyvinula spoločnosť GW Precision Technology integrovaný systém spracovania na riadeniesústrednosť, valcovitosť, symetria a dynamická rovnováhaz oceľových puzdier 35CrMoV.
Špecifické rozmerové tolerancie a požiadavky na geometrickú presnosť sa riadia podľa požiadaviek zákazníka na oceľové puzdro. To umožňuje prispôsobiť výrobný proces rôznym konfiguráciám valcovní za studena a technickým špecifikáciám.
Oceľové puzdro na valcovanie za studena na mieru
Ten/Tá/ToOceľové puzdro 35CrMoVsa vyrába podľa technických požiadaviek zákazníka na valcovanie za studena. Jeho špecifikovaná veľkosť jeΦ502 × Φ560 × 1700 mm, s kontrolovanými mechanickými vlastnosťami, presnosťou obrábania, povrchovými vlastnosťami a požiadavkami na kontrolu.
Výrobná cesta integrujePríprava oceľových ingotov ESR, viacsmerové kovanie, normalizácia, hrubé obrábanie, vŕtanie hlbokých otvorov, vŕtanie vnútorných otvorov, kalenie a popúšťanie, spevňovanie povrchov, presné brúsenie, honovanie a konečná kontrola.
Tento integrovaný proces má za cieľ poskytnúť prispôsobené oceľové puzdro s požadovanou kombináciou pevnosti, húževnatosti, odolnosti proti opotrebovaniu, rozmerovej presnosti a geometrickej presnosti pre aplikácie vo valcovacích stoliciach za studena.