

Valcovňa za tepla s blokom medziľahlých valčekových ložísk na strane pohonu
Ložiskový blok medziľahlého valca na strane pohonu valcovne za tepla je presný nosný komponent používaný na podopretie a umiestnenie medziľahlého valca na strane pohonu valcovne za tepla. Prenáša valivé zaťaženie a prenáša ho na rám valcovne a zároveň podporuje prenos krútiaceho momentu cez systém valcov na strane pohonu. Ložiskový blok je možné vyrobiť podľa konfigurácie valcovne, rozmerov valcov, materiálových požiadaviek a technických špecifikácií zákazníka.
Typ produktu: Blok medziľahlého valivého ložiska na strane pohonu
Použitie: Valcovňa za tepla
Materiál: Liata oceľ alebo kovaná oceľ podľa požiadaviek aplikácie
Prispôsobenie: K dispozícii je štandardná a neštandardná výroba na mieru
- GW Precision
- Čína, Luoyang
- Zmluvné ustanovenie
- Ročná kapacita je 1000 kusov
- informácie
Valcovňa za tepla s blokom medziľahlých valčekových ložísk na strane pohonu
Ten/Tá/ToBlok medziľahlého valcového ložiska na strane pohonu valcovne za teplaje jednou z dôležitých konštrukčných súčastí valcovne za tepla. Používa sa hlavne na podopretie a presné umiestnenie medziľahlého valca na strane pohonu valcovne, pričom prenáša mechanické zaťaženie vznikajúce počas valcovania a prenáša ho na rám valcovne.
Počas valcovania za tepla pracuje medziľahlý blok ložiska v náročných podmienkach, ako je vysoká teplota, chladiaca voda, mazivo, prach, opakované zaťaženie a vibrácie. Valiaca zóna môže dosiahnuť približne 800 – 1 200 °C, pričom samotný blok ložiska je navrhnutý tak, aby fungoval ako súčasť zostavy podpery valcov za nepretržitých priemyselných prevádzkových podmienok.
Ložiskový blok musí udržiavať stabilnú polohu medziľahlého valca a poskytovať vhodné podmienky pre inštaláciu ložiska. Presné polohovanie pomáha znižovať priehyb valca a podporuje stabilné zarovnanie valca počas valcovania. V závislosti od konfigurácie valcovej trate môže súčiastka pracovať aj s hydraulickým systémom ohýbacích valcov a absorbovať dodatočné axiálne sily.
Podpora, polohovanie a prenos sily
Primárnou funkciou medziľahlého bloku valivých ložísk na strane pohonu je zabezpečiť spoľahlivépodpora a umiestneniepre medziľahlý valec. Valivé sily sa prenášajú cez zostavu valca a ložiska do ložiskového bloku a potom do rámu valcovej stolice.
Na strane pohonu je ložiskový blok tiež spojený so systémom prenosu energie. Môže sa spojiť s univerzálnym hriadeľom alebo prevodovkou a prenášať krútiaci moment motora cez systém pohonu valcovne.
Konštrukcia preto musí poskytovať dostatočnú oporu pre ložisko a zároveň zachovať požadované zarovnanie medzi valčekom, ložiskom a komponentmi na strane pohonu.
Mazanie, tesnenie a chladenie
Mazanie a tesnenie sú dôležité pre spoľahlivú prevádzku ložiskovej zostavy valcovacej stolice. Dodané informácie o produkte zahŕňajú systém mazania olej-vzduch, ktorý je navrhnutý na podporu mazania ložísk a pomáha predchádzať vniknutiu chladiacej vody a oxidových usadenín do ložiskového priestoru.
Ložiskový blok môže tiež obsahovať alebo pracovať s vnútorným chladiacim zariadením. V prípade potreby sa môže použiť cirkulujúca voda alebo vzduch na reguláciu teploty ložiska a zníženie nadmerného nárastu teploty počas nepretržitej prevádzky.
Správne mazanie, tesnenie a chladenie pomáhajú chrániť ložisko a spojovacie plochy v prostredí valcovania za tepla. Tieto funkcie sú obzvlášť dôležité tam, kde sa súčasne vyskytujú chladiaca voda, okuje, mazivo a prevádzkové podmienky s vysokou teplotou.
Výber materiálu
Poskytnuté informácie o materiáli zahŕňajúOceľová liatina ZG35CrMo a ZG42CrMopre aplikácie vyžadujúce rovnováhu medzi pevnosťou a spracovateľnosťou odlievania.
Pre aplikácie s veľmi vysokým zaťažením,Kovaná oceľ 34CrNiMo6sa tiež uvádza ako voliteľná možnosť, ktorá poskytuje vyššiu odolnosť proti únave v náročných prevádzkových podmienkach.
Konečný výber materiálu závisí od konfigurácie valcovne, konštrukcie ložiskového bloku, podmienok zaťaženia, výrobných požiadaviek a technických špecifikácií zákazníka. Výber materiálu sa preto určuje podľa skutočného produktu, a nie podľa použitia jednej triedy materiálu na každý ložiskový blok.
Výrobný proces
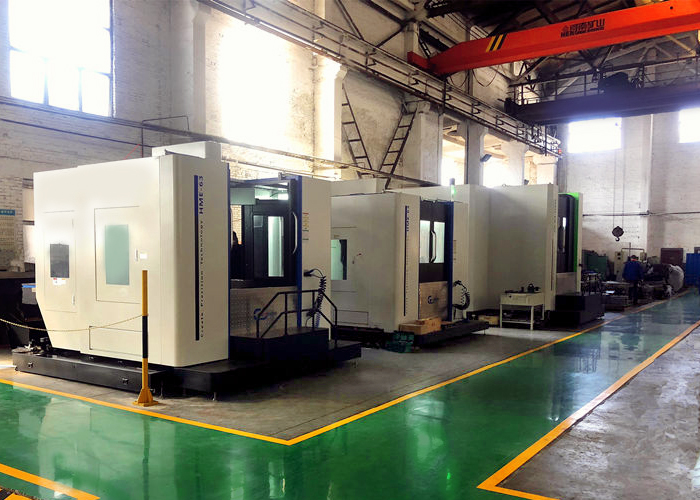
Spoločnosť GW Precision vyvinula vďaka dlhoročným skúsenostiam s výrobou vyspelý proces obrábania ložiskových blokov pre valcovacie stolice. Výrobný proces kombinuje vertikálne obrábanie, horizontálne vyvŕtavanie, počítačom podporované plánovanie procesov a etapovú kontrolu.
Počasvertikálne obrábanie, súčiastka sa najprv opracuje podľa geometrie výkresu. Na príslušných plochách sa vyhradí prídavok na obrábanie a obrobené oblasti sa vyčistia a odhrotujú na kontrolu. Prvý kus sa skontroluje pred pokračovaním následného výrobného procesu.
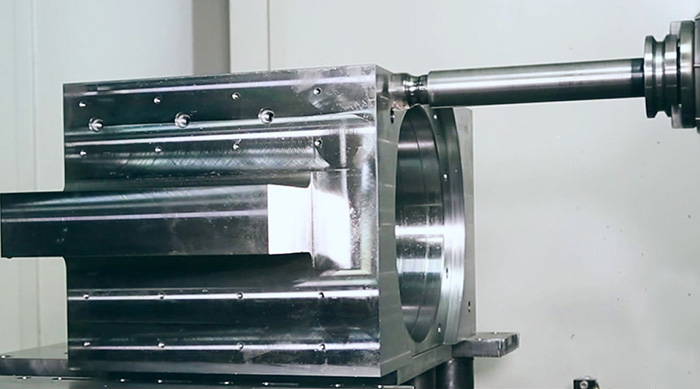
Počashorizontálne vŕtaniePre príslušné povrchy a drážky sú vyhradené prídavky na obrábanie. Referenčné procesné údaje zahŕňajú približne 1,5 – 2 mm prídavok na vybrané povrchy a drážky, zatiaľ čo obrábanie otvorov si môže pred konečným obrábaním ponechať približne 3 – 4 mm prídavok. Tieto hodnoty sú procesné referenčné hodnoty a upravujú sa podľa skutočných požiadaviek na výkres a obrábanie.
Po obrábaní sa odstránia otrepy a ostré hrany, aby sa uľahčila kontrola a následné spracovanie.
CNC obrábanie a optimalizácia procesov
Pre ložiskové bloky valcovníc, bloky ohýbacích valcov a ďalšie presné komponenty používa spoločnosť GW Precision počítačom podporované programovanie na optimalizáciu obrábacích programov a usporiadanie výrobného procesu.
Postupnosť obrábania sa plánuje podľa štruktúry súčiastky, požiadaviek na obrábanie a kontrolných bodov. To pomáha kontrolovať vzťah medzi rôznymi obrábanými povrchmi a podporuje konzistentnú rozmerovú presnosť.
Kombinácia vertikálneho obrábania, horizontálneho vyvŕtavania, optimalizácie procesov a kontroly prvého kusu poskytuje štruktúrovaný prístup k výrobe komplexných komponentov valcovní.
Kontrola kvality
Kontrola kvality je integrovaná do výrobného procesu a neobmedzuje sa len na konečnú kontrolu. Kontrola prvého kusu sa vykonáva po kľúčových fázach obrábania, čo umožňuje overiť proces pred pokračovaním vo výrobe.
Počas výroby sa zohľadňuje kontrola rozmerov, kontrola prídavkov na obrábanie, stav povrchu a odstránenie otrepov a ostrých hrán. Proces obrábania sa upravuje podľa technického výkresu a skutočných požiadaviek na výrobok.
Vďaka dlhodobému vývoju procesov a neustálej optimalizácii CNC obrábacích programov spoločnosť GW Precision zaviedla výrobný proces pre...blok medziľahlého valivého ložiska na strane pohonua ďalšie presné komponenty valcovní.
Kombinácia vhodného výberu materiálu, presného obrábania, plánovania procesov, kontroly, mazania a tesnenia umožňuje, aby ložiskový blok spĺňal požiadavky rôznych aplikácií valcovní za tepla.
Spoločnosť GW Precision dokáže vyrábať štandardné aj neštandardnéložiskové bloky pre valcovanie za teplapodľa výkresov zákazníka, konfigurácie zariadenia, požiadaviek na materiál a technických špecifikácií.