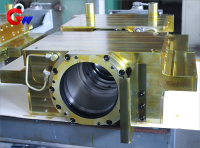
Stroj na valcovanie za studena s blokom medziľahlých valčekových ložísk na prevádzkovej strane
Materiál a tepelné spracovanie medziľahlého bloku valivého ložiska na prevádzkovej strane valcovne za studena
Materiál telesa medziľahlého valivého ložiska na prevádzkovej strane:
Vysokopevnostná liatina (HT300/HT350) alebo liata oceľ (ZG310-570) s pevnosťou v ťahu ≥500 MPa.
Odolná podšívka proti opotrebovaniu:
Bronz (ZCuAl10Fe3) alebo polymérny kompozitný materiál, ako napríklad modifikovaný PTFE materiál.
Tepelné spracovanie:
Odliatky vyžadujú úpravu starnutím, aby sa eliminovalo vnútorné napätie a vysokofrekvenčné kalenie kritických kontaktných plôch, s typickou tvrdosťou HRC 45-50.
Značka: GW Precision
Pôvod produktu: Liaoyang
Dodacia lehota: Zmluvné dojednanie
- GW Precision
- Čína, Luoyang
- Zmluvné ustanovenie
- informácie
Valcovňa za studena s blokom medziľahlých valčekových ložísk na strane obsluhy
Rozmery a tolerancie bloku valivého ložiska na strane prevádzky
Otvory pre montáž ložísk:
Montážne otvory pre ložiská sú presne opracované podľa typu ložiska a požiadaviek valcovne. Pre ložiská, ako sú štvorradové kuželíkové ložiská série TQO, je príslušná tolerancia uloženia typicky H6 pre vnútorný otvor alebo js6 pre vonkajší priemer, v závislosti od špecifikácií výrobcu ložiska a skutočnej konštrukcie zostavy.
Drsnosť povrchu:
Hodnota Ra dosadacej plochy ložiska je ≤ 0,8 μm, zatiaľ čo hodnota Ra nedosadacej plochy je ≤ 3,2 μm. Kontrolovaná drsnosť povrchu pomáha zabezpečiť stabilné uloženie ložiska a spoľahlivé kontaktné podmienky.
Presnosť polohovania:
Kruhovitosť otvoru ložiska je ≤ 0,008 mm a súososť je ≤ 0,015 mm/500 mm. Vôľa uloženia s hrdlom valca je 0,05 – 0,10 mm, berúc do úvahy tepelnú rozťažnosť a skutočné prevádzkové podmienky.
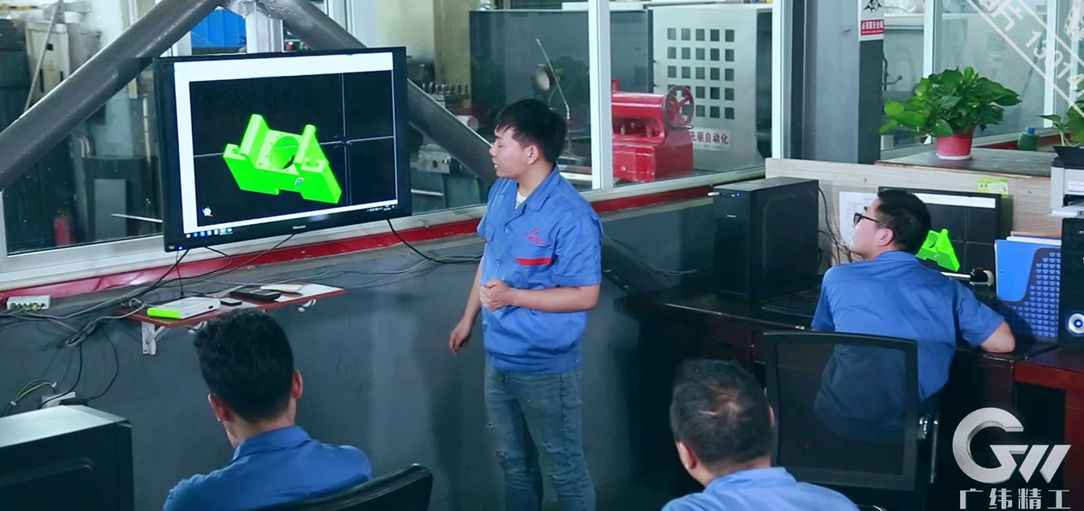
Programovanie CNC obrábania
CNC obrábacie programy sú pred výrobou overené pomocou simulácie na PC. Dráhy nástrojov a postupnosti obrábania sú optimalizované s cieľom zlepšiť rozmerovú presnosť, znížiť zbytočný pohyb nástroja a udržať konzistentnú kvalitu obrábania. Správne plánovanie procesu tiež pomáha vytvárať čisté a rovnomerné obrobené povrchy na ložiskovom bloku.
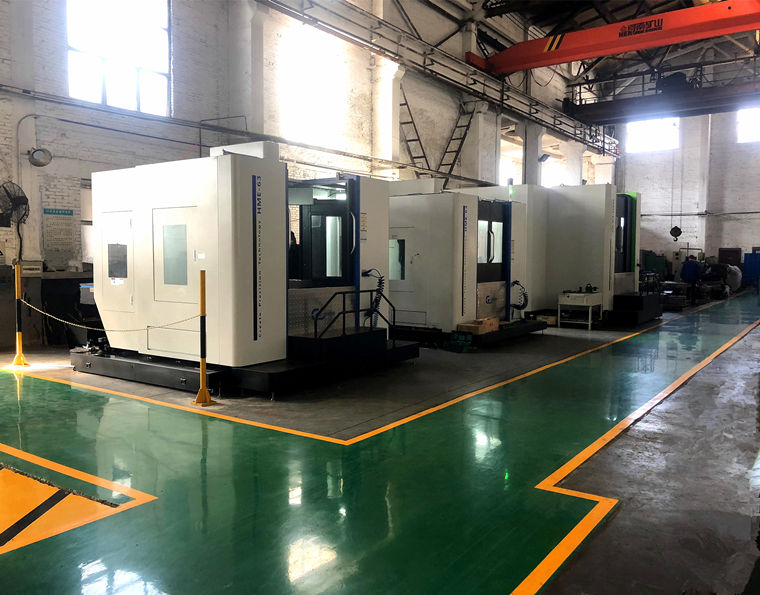
Vysoko presné spracovateľské zariadenia
Horizontálne CNC obrábacie centrá, vertikálne CNC obrábacie centrá, päťosové obrábacie centrá a ďalšie vysoko presné zariadenia sa vyberajú podľa veľkosti a štrukturálnej zložitosti medziľahlého bloku valivého ložiska na strane obsluhy. Tieto stroje poskytujú požadovanú presnosť polohovania a obrábaciu schopnosť pre veľké otvory ložísk, montážne plochy, otvory pre skrutky a zložité štrukturálne prvky.
Výrobný a montážny proces
Otvory pre ložiská sú obrábané na CNC vyvrtávačkách a frézkach s presnosťou IT6, kde je to špecifikované. Na konečnú úpravu je možné použiť honovanie alebo brúsenie, aby sa dosiahla požadovaná rozmerová presnosť a kvalita povrchu. Chyba polohy kritických otvorov pre skrutky je ≤ 0,05 mm, aby sa zabezpečilo presné spojenie s rámom valcovne.
Požiadavky na montáž:
Predpätie ložiska sa nastavuje podľa špecifikácií výrobcu ložiska a aktuálnej konštrukcie valcovne. Pre príslušné uloženia ložísk môže byť axiálne predpätie špecifikované na 8 – 12 kN. Počas montáže je možné použiť hydraulické matice na zabezpečenie kontrolovanej montážnej sily a zabránenie rázovému zaťaženiu ložiska, krku valca a bloku ložiska.
Riadenie procesov kvality
Kontrola kvality sa vykonáva počas celého výrobného procesu, od prípravy polotovarov a detekcie chýb až po tepelné spracovanie, CNC obrábanie, konečnú úpravu a záverečnú kontrolu. Každý proces je skontrolovaný a schválený predtým, ako obrobok postúpi do ďalšej fázy výroby.
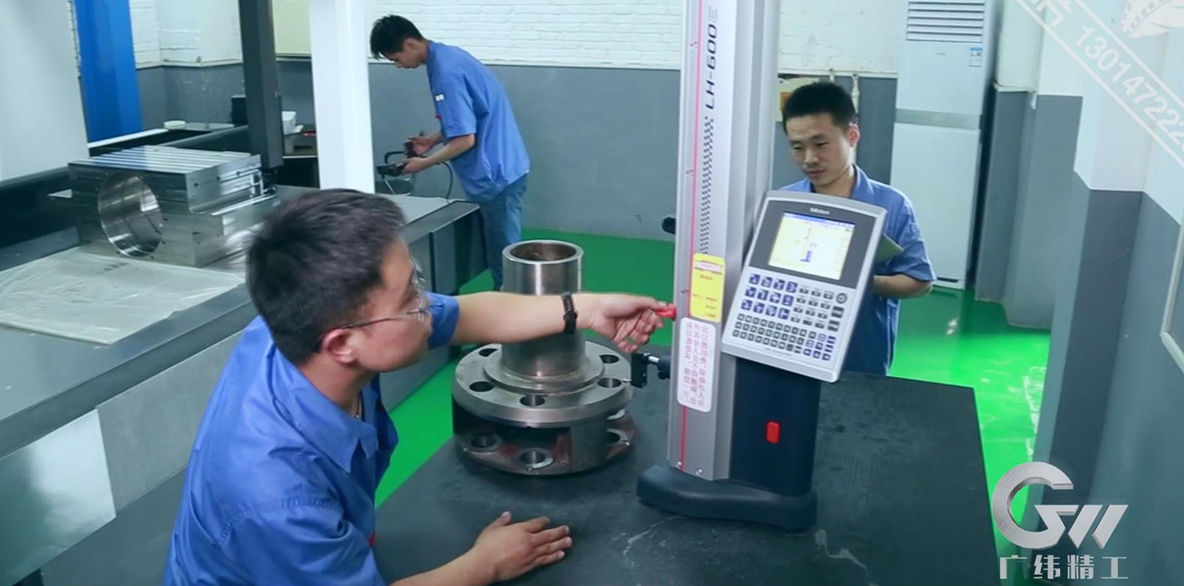
Kontrola a testovanie
Na overenie kvality každého medziľahlého valivého ložiskového bloku na prevádzkovej strane sa používajú prísne postupy kontroly a testovania. Dokumentácia kvality môže zahŕňať analýzu chemického zloženia, záznamy o tepelnom spracovaní, správy o detekcii chýb, kontrolu rozmerových tolerancií a kontrolu geometrických tolerancií. Na overenie kritických rozmerov obrábania, geometrie otvorov, polôh otvorov a tolerancií tvaru a polohy sa používajú súradnicové meracie stroje a iné presné kontrolné prístroje. Všetky záznamy o kontrole sa uchovávajú pre úplnú sledovateľnosť výroby.
Mazanie a utesnenie bloku medziľahlého valivého ložiska
Mazací systém:
Medziľahlé valivé ložisko môže byť mazané koncentrovaným riedkym olejom s tlakom 0,3 – 0,5 MPa a prietokom 30 – 50 l/min alebo mazaním olej-vzduch s prietokom oleja približne 5 – 10 kvapiek/min, v závislosti od požiadaviek na zariadenie a ložisko. Odporúčaná viskozita mazacieho oleja je ISO VG 68-100 pri 40 °C, v závislosti od prevádzkových otáčok ložiska, zaťaženia, teploty a mazacieho systému.
Dizajn tesnenia:
Na zníženie vniknutia vody, prachu, chladiacej kvapaliny a kovových častíc možno použiť kombinovanú tesniacu štruktúru pozostávajúcu z labyrintového tesnenia a pružinou vystuženého tesniaceho okraja. Príslušnú požiadavku na čistotu možno špecifikovať podľa normy ISO 4406 18/16/13. Tesniace materiály zahŕňajú vysokoteplotne odolný fluórovaný kaučuk (FKM) alebo polyuretán (PU), ktoré sa vyberajú podľa prevádzkovej teploty, maziva, chladiacej kvapaliny a podmienok opotrebovania.